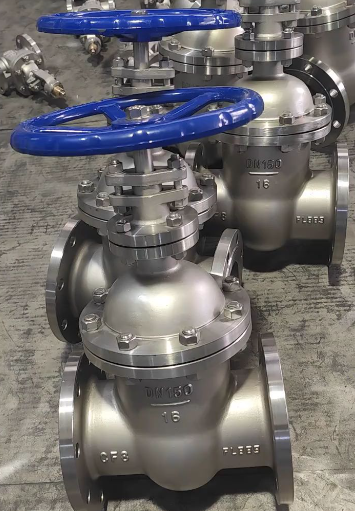
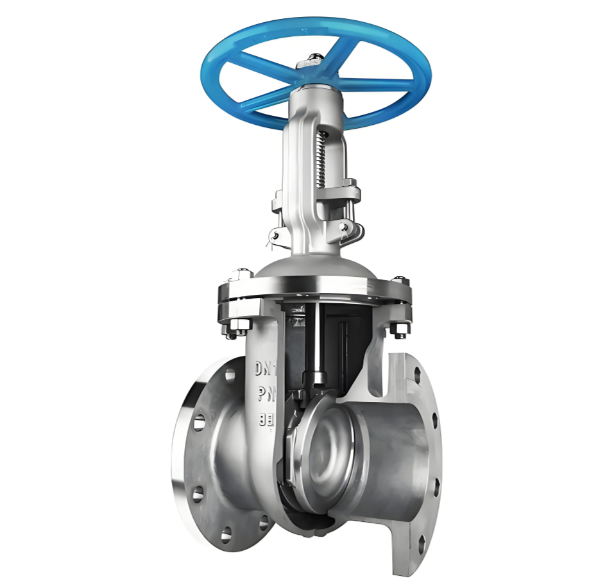
Επιλογή ποιότητας από ανοξείδωτο χάλυβα για βαλβίδες πύλης
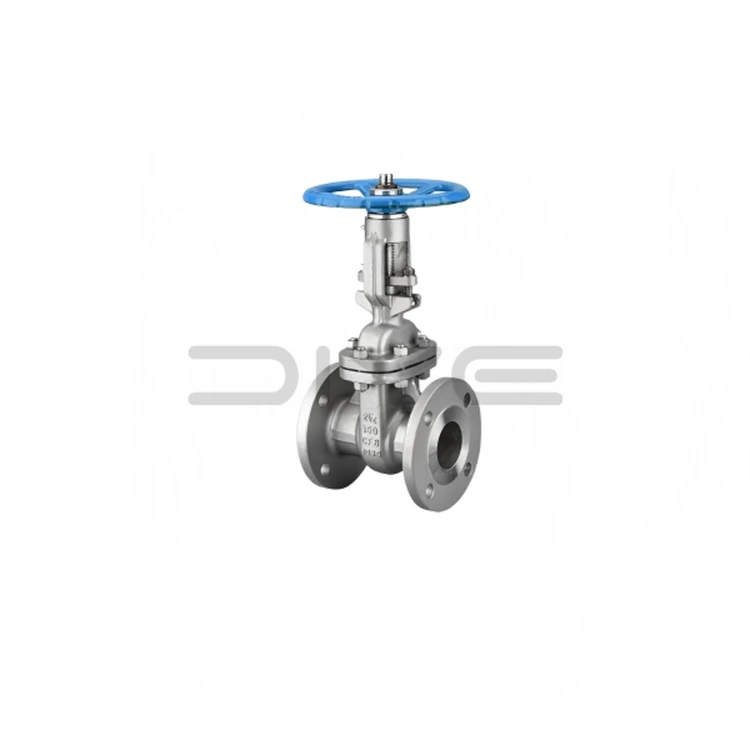
Επιλογή Βαθμού Υλικού γιαΒαλβίδες πύλης από ανοξείδωτο χάλυβα Η επιλογή ποιότητας υλικού για βαλβίδες πόρτας από ανοξείδωτο χάλυβα καθορίζεται από τα χαρακτηριστικά των μέσων, μαζί με τις συνθήκες λειτουργίας θερμοκρασίας-πίεσης. Τρεις ευρέως χρησιμοποιούμενες ποιότητες χυτού παρατίθενται παρακάτω:
CF8 (304 από ανοξείδωτο χάλυβα):Κατάλληλο για ήπια διαβρωτικά μέσα όπως αραιό νιτρικό οξύ και οργανικά οξέα. Αντέχει σε θερμοκρασίες λειτουργίας έως και 400°C και προσφέρει την πιο οικονομική απόδοση.
CF8M (316 από ανοξείδωτο χάλυβα):Σχεδιασμένο για μέτρια διαβρωτικές υπηρεσίες, όπως αραιό θειικό οξύ, φωσφορικό οξύ και θαλασσινό νερό. Η μέγιστη θερμοκρασία λειτουργίας του φτάνει τους 450°C. Η προσθήκη μολυβδαινίου βελτιώνει σημαντικά την αντίσταση στη διάβρωση με κοιλότητες.
CF3M (Ανοξείδωτος χάλυβας 316L εξαιρετικά χαμηλών εκπομπών άνθρακα):Προτιμάται για συγκολλημένα συγκροτήματα. Η περιεκτικότητά του σε άνθρακα διατηρείται κάτω από 0,03%, γεγονός που αποτρέπει αποτελεσματικά τη διακοκκώδη διάβρωση στις ζώνες που επηρεάζονται από τη θερμότητα συγκόλλησης.
Για ειδικές συνθήκες λειτουργίας, διατίθενται εναλλακτικές ποιότητες:
CF8C (347 από ανοξείδωτο χάλυβα):Η προσθήκη νιοβίου σταθεροποιεί τον άνθρακα και παρέχει εξαιρετική αντοχή στη διακοκκώδη διάβρωση υψηλής θερμοκρασίας.
CN7M (κράμα 20):Ειδικά σχεδιασμένο για σέρβις θερμού συμπυκνωμένου θειικού οξέος.
Διαδικασία επιλογής βαθμού:
Επιβεβαιώστε τον τύπο και τη συγκέντρωση των μέσων διεργασίας
Ανατρέξτε στα εγχειρίδια αντοχής στη διάβρωση για να επαληθεύσετε τη συμβατότητα της διάβρωσης των υποψήφιων βαθμών
Καθορίστε τις παραμέτρους θερμοκρασίας και πίεσης λειτουργίας
Ολοκληρώστε τον βαθμό που ικανοποιεί και τις απαιτήσεις διάβρωσης και πίεσης-θερμοκρασίας
Χύτευση & Κατεργασία Χαρακτηριστικά τουΒαλβίδες πύλης από ανοξείδωτο χάλυβαΗ πρακτική χύτευσης για βαλβίδες πόρτας από ανοξείδωτο χάλυβα διαφέρει ουσιαστικά από τις βαλβίδες πύλης από ανθρακούχο χάλυβα.
Ο ανοξείδωτος χάλυβας παρουσιάζει φτωχότερη ρευστότητα τετηγμένου μετάλλου σε σύγκριση με τον ανθρακούχο χάλυβα. Η θερμοκρασία έκχυσης πρέπει να αυξηθεί κατά 50-80°C για να επιτευχθεί πλήρης πλήρωση καλουπιού. Η υπερβολική θερμοκρασία, ωστόσο, προκαλεί χονδροειδή δομή κόκκων και μειωμένη μηχανική αντοχή.
Ο ανοξείδωτος χάλυβας έχει επίσης περίπου 1,5 φορές μεγαλύτερη συρρίκνωση από τον ανθρακούχο χάλυβα. Ως εκ τούτου, τα μεγαλύτερα ανυψωτικά είναι υποχρεωτικά στο σχεδιασμό του συστήματος πύλης για τον μετριασμό των κοιλοτήτων σοβαρής συρρίκνωσης. Σχηματίζονται σκληρότερα άλατα επιφάνειας κατά τη χύτευση, καθιστώντας το κούνημα και το τρίψιμο πιο εντάσεως εργασίας.
Στις εργασίες μηχανικής κατεργασίας, ο ανοξείδωτος χάλυβας παρουσιάζει κακή μηχανική επεξεργασία και ισχυρή τάση σκλήρυνσης, γεγονός που επιταχύνει τη φθορά του εργαλείου. Τα πρακτικά αντίμετρα περιλαμβάνουν την υιοθέτηση εργαλείων κοπής με τσιμεντοκαρβίδιο της σειράς YG, τη μείωση της ταχύτητας κοπής στο 60-70% των τυπικών τιμών για τον ανθρακούχο χάλυβα και την εφαρμογή υψηλότερων ρυθμών τροφοδοσίας για την αποφυγή παραμονής του εργαλείου σε επιφανειακά στρώματα που έχουν σκληρυνθεί λόγω εργασίας.
Ιδιαίτερη προσοχή πρέπει να δοθεί στη σκληρή όψη των επιφανειών στεγανοποίησης. Οι λανθασμένοι συντελεστές θερμικής διαστολής μεταξύ βασικού μετάλλου από ανοξείδωτο χάλυβα και εναποθέσεων σκληρής όψης Stellite μπορεί να προκαλέσουν υπολειπόμενη τάση και παραμόρφωση εξαρτημάτων μετά τη συγκόλληση. Επεξεργασία επιφάνειας και παθητικοποίηση για βαλβίδες πύλης από ανοξείδωτο χάλυβα.
Επεξεργασία εσωτερικής επιφάνειας:
Οι εσωτερικές διαδρομές ροής καθαρίζονται με αμμοβολή για να αφαιρεθούν τα άλατα χύτευσης και η υπολειμματική άμμος. Στη συνέχεια, τα συστατικά επεξεργάζονται με μικτό διάλυμα παθητικοποίησης νιτρικού-υδροφθορικού οξέος. Αυτή η επεξεργασία εξαλείφει τη μόλυνση της επιφάνειας χωρίς σίδηρο και δημιουργεί ένα ομοιόμορφο, πυκνό παθητικό φιλμ οξειδίου του χρωμίου πάχους 2‑5 nm — το φράγμα του πυρήνα που παρέχει προστασία από τη διάβρωση.
Η ποιότητα της παθητικοποίησης επικυρώνεται μέσω της δοκιμής μπλε κηλίδων: το δοκιμαστικό διάλυμα (σιδηροκυανιούχο κάλιο συν νιτρικό οξύ) εφαρμόζεται στην επιφάνεια. Ένα περαστικό αποτέλεσμα δεν δείχνει μπλε αποχρωματισμό εντός 30 δευτερολέπτων. μπλε κηλίδες υποδηλώνουν υπολειμματική μόλυνση από ελεύθερο σίδηρο.
Επεξεργασία εξωτερικής επιφάνειας:
Κανονικά, οι βαλβίδες πόρτας από ανοξείδωτο χάλυβα δεν απαιτούν εξωτερική βαφή χάρη στην καλή αντοχή στη διάβρωση στην ατμοσφαιρική. Όταν οι προδιαγραφές του έργου επιβάλλουν τη βαμμένη σήμανση, πρέπει πρώτα να εφαρμοστεί ένα εποξειδικό αστάρι για να ξεπεραστεί η κακή πρόσφυση του χρώματος σε λείες επιφάνειες από ανοξείδωτο χάλυβα, ακολουθούμενη από εφαρμογή τελικής επίστρωσης.
Οι επιφάνειες στεγανοποίησης φλάντζας είναι επικαλυμμένες με αντισκωριακό γράσο για προσωρινή προστασία κατά τη μεταφορά και την αποθήκευση, αποφεύγοντας επιφανειακά σημεία σκουριάς που θα μπορούσαν να θέσουν σε κίνδυνο την απόδοση στεγανοποίησης.
Σχετικά Νέα
- Τι είναι μια βαλβίδα πύλης από σφυρήλατο χάλυβα και πώς υποστηρίζει αξιόπιστο βιομηχανικό έλεγχο ροής;
- Ανοξείδωτο φίλτρο ANSI 150LB με φλάντζα Y για αξιόπιστο φιλτράρισμα αγωγών
- Πλήρης διαδικασία δοκιμής σφαιρικής βαλβίδας από ανοξείδωτο χάλυβα | Τυπική Επιθεώρηση & Διασφάλιση Ποιότητας
- Υγειονομική βαλβίδα πεταλούδας 3 τεμαχίων για συστήματα ελέγχου υγρών υγιεινής
- Sanitary Union Check Valve Trends in Modern Hygienic Fluid Processing
- Σφαίρα φλάντζας δύο τεμαχίων: δομικές αρχές, κανόνες εγκατάστασης και περιορισμοί εφαρμογής
Αφήστε μου ένα μήνυμα